
Dökümhanede OEE: Verimliliği Ölçmek ve Duruşları Azaltmak
Bir dökümhanede makineler gün boyu çalışıyor görünebilir, ama üretilen sağlam parça sayısı beklenen seviyenin altında kalabilir. Sorun çoğu zaman tek bir büyük arızada değil, gün içine yayılmış küçük kayıplardadır: uzayan kalıp değişimi, metal bekleme, ağır çevrim ve yüksek ilk parça hurdası.
Dökümhane OEE (Overall Equipment Effectiveness, Toplam Ekipman Etkinliği) bu gizli kayıpları tek bir sayıyla görünür kılar. Bu yazıda OEE'nin nasıl hesaplandığını, alüminyum döküm hattında kayıpların nereden geldiğini ve her biri için hangi önlemlerin alınabileceğini adım adım ele alıyoruz.
OEE nedir ve neden dökümhaneler için önemlidir?
OEE, bir ekipmanın planlı üretim süresi içinde ne kadar etkin kullanıldığını gösteren bir göstergedir. Üç bileşenin çarpımından oluşur: kullanılabilirlik, performans ve kalite. Her bileşen yüzde olarak ifade edilir ve sonuç 100 üzerinden bir etkinlik oranı verir.
Dökümde OEE özellikle değerlidir. Çünkü hat tek bir makineden oluşmaz. Fırın, tutma ocak, enjeksiyon presi, spreyleme robotu, parça alma sistemi ve çapak alma istasyonu birbirine bağlıdır. Zincirin en zayıf halkası, tüm hattın verimini belirler. OEE, o halkayı görmenize yardım eder.
OEE formülü ve örnek hesap
Formül şudur: OEE = Kullanılabilirlik × Performans × Kalite. Bileşenler şu şekilde hesaplanır:
- Kullanılabilirlik: Gerçek çalışma süresinin planlı üretim süresine oranıdır. Duruşlar ve kalıp değişimleri bu değeri düşürür.
- Performans: Gerçek üretilen parça sayısının, ideal çevrim süresiyle üretilebilecek parça sayısına oranıdır. Ağır çevrim ve küçük duruşlar bu değeri düşürür.
- Kalite: Sağlam parça sayısının toplam üretilen parça sayısına oranıdır. Hurda ve yeniden işleme bu değeri düşürür.
Örnek bir vardiya hesabı yapalım. Bu sayılar anlatım amaçlıdır, kendi tesisinizin verisiyle çalışmalısınız. Planlı üretim süresi 480 dakika olsun. Arıza, bekleme ve kalıp değişimi toplamı 72 dakika sürdüyse hat 408 dakika çalışmış olur. Kullanılabilirlik 408 / 480 = yüzde 85 çıkar.
İdeal çevrim süresi 40 saniye ise 408 dakikada teorik olarak 612 parça üretilebilir. Gerçekte 520 parça üretildiyse performans 520 / 612 = yaklaşık yüzde 85 olur. Üretilen 520 parçanın 494'ü sağlam çıktıysa kalite 494 / 520 = yüzde 95'tir. Sonuçta OEE: 0,85 × 0,85 × 0,95 = yaklaşık yüzde 68,6.
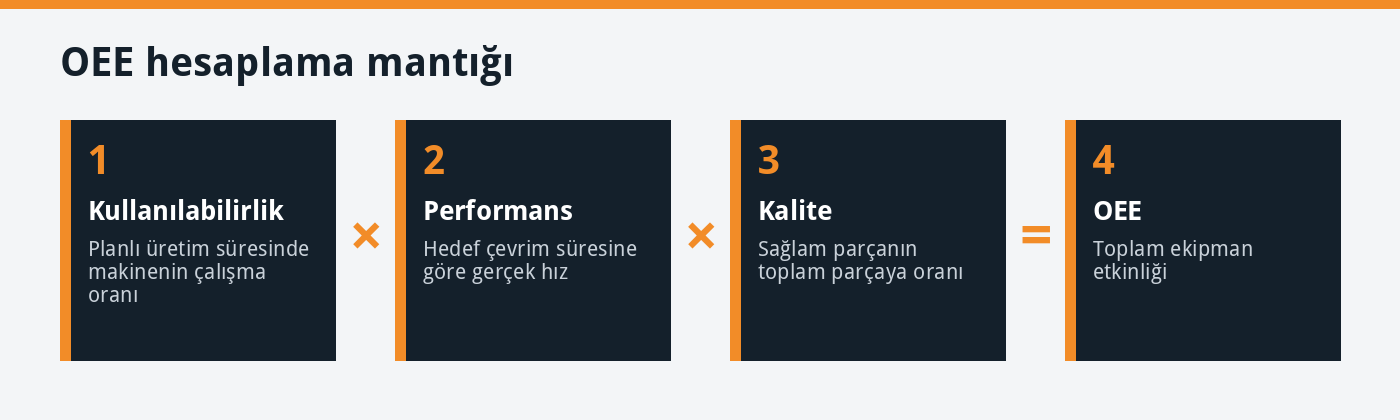
Bu örnek, her bileşenin önemini gösterir. Üçü de çok kötü görünmediği hâlde çarpım, hattın kapasitesinin neredeyse üçte birinin kullanılmadığını ortaya koyar. Sektörde sık anılan bir referans değer yüzde 85 civarıdır. Gerçek hedef ise ürününüze, üretim karmaınıza ve tesis yapınıza göre belirlenmelidir.
Döküm hattında altı büyük kayıp
OEE kayıplarını genellikle altı başlıkta toplarız. Her kayıp, yukarıdaki üç bileşenden birine bağlanır.
- Ekipman arızaları: Hidrolik, elektrik, sensör veya robot arızaları hattı plansız durdurur. Kullanılabilirliği düşürür.
- Kurulum ve değişim: Kalıp, alaşım veya ürün değişimi sırasındaki bekleme kullanılabilirliği düşürür.
- Küçük duruşlar: Parça takılması, sensör yanlış alarmı gibi kısa kesintiler performansı düşürür.
- Düşük hız: Hedef çevrimden uzun çalışan hız ayarları performans kaybıdır.
- Başlangıç hurdası: Kalıp veya vardiya başında ısınma sürecinde üretilen kusurlu parçalar kalite kaybıdır.
- Üretim hurdası: Normal çalışma sırasında oluşan gözeneklilik, soğuk birleşme gibi hatalar kalite kaybıdır.
Kaybı doğru kategoriye koymak çok önemlidir. Çünkü arızayı azaltmak için alınan önlem, hız kaybını çözmez. Duruş nedenini veriyle ayırırsanız doğru ekibi doğru soruna yönlendirirsiniz.
OEE verisi nasıl toplanır?
OEE hesabı kadar önemli olan, verinin güvenilir olmasıdır. Manuel kayıt, vardiya sonunda hatırlanan tahminlere dönüşebilir. Mümkünse veriyi makineden otomatik almanız gerekir.
Makineden gelen otomatik veri
PLC üzerinden çevrim sayısı, çalışma ve duruş durumu, alarm kodları ve çevrim süresi toplanabilir. Bu veri, kullanılabilirlik ve performans hesabını büyük oranda otomatik hale getirir. Üretim izlenebilirliği için nasıl bir veri altyapısı gerektiğini döküm tesislerinde üretim izlenebilirliği yazımızda bulabilirsiniz.
Operatör girişi ve duruş kodları
Makine duruşun olduğunu bilir, fakat nedenini her zaman bilmez. Bu yüzden operatörlerin kısa bir duruş kodu listesinden seçim yapması gerekir. Liste uzun olmamalıdır. On ila on beş net kod, uzun bir listeden daha kullanışlıdır. Örnek kodlar şunlar olabilir: kalıp değişimi, metal bekleme, arıza, malzeme eksikliği, kalite ayarı.
İdeal çevrim süresini doğru belirleyin
Performans hesabının doğruluğu, ideal çevrim süresine bağlıdır. Her parça ve kalıp için ayrı bir referans çevrim süresi tanımlayın. Bu süre, makinenin ve kalıbın kaldırabileceği en iyi sürdürülebilir hız olmalıdır. İdeal süreyi çok gevşek belirlerseniz performans oranı yapay olarak yükselir ve gerçek kayıplar saklanır.
Kullanılabilirliği artırmak: Arıza ve değişim kayıpları
Kullanılabilirlik kaybı genellikle en görünür kayıptır. Hat durur, herkes fark eder. Yine de nedenleri çoğu zaman tekrar eder.
Plansız duruşlar ve önleyici bakım
Arıza kayıtlarını sınıflandırın. Aynı sensör, aynı hidrolik hat veya aynı yazılım alarmı tekrar tekrar duruşa yol açıyorsa önleyici bakım planı buradan başlamalıdır. Yağlama, filtre değişimi, robot kalibrasyonu ve sensör kontrolü düzenli periyotlarla yapılmalıdır. Detaylı bir bakım yaklaşımı için bakım planlamasının neden kritik olduğu yazımıza göz atın.
Yedek parça stoku da kullanılabilirliği doğrudan etkiler. Kritik bir parça için günlerce beklemek, hattın verimini haftalarca düşürebilir. Kritik yedek parça listesi hazırlayın ve teknik servis bağlantılarını önceden netleştirin. Servis yaklaşımları hakkında etkin servis teknikleri yazımı faydalı olabilir.
Kalıp değişim süresini kısaltmak
Kalıp değişimi bir iş akışı problemidir. Değişim sırasındaki adımları ikiye ayırın: makine durmadan yapılabilecek hazırlıklar ve makine durduktan sonra yapılması gereken işler. Kalıbın ön ısıtılması, bağlantı aparatlarının hazır bulunması ve soğutma bağlantılarının standartlaştırılması süreyi önemli ölçüde kısaltabilir.
Metal bekleme kayıpları
Presin metal beklemesi, dökümhanelerde sık gözden kaçan bir kayıptır. Fırın kapasitesi, çevrim hızı ile uyumlu değilse pres sıvı metali bekler. Sıcaklığı sabit ve sürekli metal sağlayan tutma fırınları ve dozajlı sistemler bu kaybı azaltmak için kullanılır. Metal beslemeyi inceleyen alçak basınç dozajlı ocak and aluminum holding furnaces sayfalarımızı inceleyebilirsiniz.
Performansı artırmak: Çevrim süresi ve mikro duruşlar
Performans kaybı çoğu zaman fark edilmez. Hat çalışıyor görünür, ama hedef çevrimin gerisindedir. Bu yüzden çevrim süresini parçalarına ayırmak gerekir.
Çevrimi parçalara ayırarak inceleyin
Bir döküm çevrimi; kalıp kapanma, enjeksiyon, basınç tutma, kalıp açma, parça alma, spreyleme ve yeniden kapanma aşamalarından oluşur. Her aşamanın süresini ayrı ayrı ölçün. En uzun ve en değişken aşama, iyileştirme önceliğinizdir.
Spreyleme ve parça alma otomasyonu
Spreyleme süresi, çevrim içinde gözle görülür bir paya sahiptir. Enjeksiyon presiyle senkron hareket eden bir kalıp spreyleme robotu, bu aşamayı kısaltabilir. Erdem Makina'nın EMY-08 PLUS otomatik kalıp spreyleme robotu, ürün sayfasında belirtildiği gibi enjeksiyon presleriyle senkron hareket ederek her çevrimde 4 saniye kazanç sağlar. Ayrıntılar için alüminyum enjeksiyon robotları sayfasına ve kalıp spreyleme robotunun çalışma mantığı yazımıza bakabilirsiniz.
Bir çevrimde kazanılan 4 saniye ilk bakışta küçük görünebilir. Ancak günde yüzlerce çevrim yapan bir hatta bu küçük kazanç vardiya sonunda ölçülebilir bir üretim farkına dönüşür. Otomasyonun üretim verimine etkisini otomasyonla verimlilik artışı yazımızda da bulabilirsiniz.
Küçük duruşları görünür kılın
Bir veya iki dakikalık kısa duruşlar çoğu kayıtta yer almaz. Ama günde çok sayıda tekrarlandığında ciddi toplam kayıp oluşturur. Otomatik duruş kaydı bu küçük kayıpları tespit eder. Tekrar eden mikro duruşlar, genellikle bir sensör konumu, parça alma hatası veya kalıp temizliği problemine işaret eder.
Kaliteyi artırmak: Hurda ve yeniden işleme kayıpları
Kalite bileşeni, hurda nedenlerini doğru ayırt etmeyi gerektirir. Hurdayı tek bir kutuya koyarsanız iyileştirme yapmak zorlaşır.
Hurda nedenlerini sınıflandırın
Hatalı parçaları türüne göre kaydedin: gözeneklilik, soğuk birleşme, eksik dolum, yüzey kusuru, ölçü dışı gibi. Bu sınıflandırma, her hata türünün hangi proses parametresiyle ilişkili olduğunu gösterir. Örneğin gözeneklilik tekrar ediyorsa alüminyum döküm gözenekliliği yazımızdaki eriyik ve enjeksiyon kontrol maddelerini gözden geçirebilirsiniz.
Başlangıç hurdasını azaltmak
Vardiya başında veya kalıp değişiminden sonra kalıp sıcaklığı henüz dengelenmemiş olabilir. Kalıbı ön ısıtmak, standart bir ısınma reçetesi uygulamak ve ilk parça onayını net bir prosedüre bağlamak, başlangıç hurdasını azaltır. Bu kayıp ayrı izlenmezse üretim hurdasıyla karışır ve etkisi fark edilmez.
OEE verisini günlük yönetime taşıyın
OEE bir rapor olarak kaldığında işe yaramaz. Verinin vardiya sorumlularının günlük karar toplantılarında kullanılması gerekir.
- Hat başında görsel pano: Güncel OEE, hedef ve en büyük üç kayıp nedeni görünür olmalıdır.
- Kısa günlük toplantı: Dünün en büyük kaybı ve bugünün önlemi tartışılır.
- Haftalık Pareto analizi: Duruş nedenleri büyüklüğe göre sıralanır, tek bir nedene odaklanılır.
- Makine bazında karşılaştırma: Aynı ürünü üreten presler arasındaki fark, iyi uygulamaların kopyalanmasını sağlar.
Başlangıçta mükemmel bir rapor kurmaya gerek yoktur. Basit bir tabloyla bile, aynı göstergeyi her gün aynı yöntemle ölçmek yeterli bir başlangıçtır.
OEE hesabında sık yapılan hatalar
OEE'yi yanlış kurmak, güvenilmeyen bir sayı üretir. Aşağıdaki hatalar sahada en sık görülenlerdir:
- İdeal çevrimi gevşek tutmak: Gerçekte ulaşılamayan bir hedef değil, ulaşılabilen ama yarışılanır bir referans kullanılmalıdır. Gevşek referans güzel sayı üretir, gerçek kaybı saklar.
- Planlı ve plansız duruşları karıştırmak: Yemek molası, planlı bakım ve arıza ayrı sınıflandırılmalıdır. Aksi hâlde kullanılabilirlik yorumlanamaz.
- Farklı ürünleri aynı hedefle ölçmek: İnce cidarlı ve kalın cidarlı parçaların çevrim süreleri farklıdır. Her ürünün kendi referans süresi olmalıdır.
- Hurdayı tek kalemde görmek: Başlangıç hurdası ile üretim hurdası farklı çözümler gerektirir.
- Veriye yalnızca aylık bakmak: Aylık ortalama günlük dalgalanmaları saklar. Günlük ve vardiya bazında izleme daha hızlı tepki verir.
Bu hataları en başından önlemek, ilk iki ayda toplanan verinin güvenilir olmasını sağlar.
Doğru hedef nasıl belirlenir?
Tek bir OEE hedefi tüm hatlar için uygun olmayabilir. Seri ve basit parçalar üreten bir hat ile karmaşık, sık kalıp değiştiren bir hat farklı değerler verir. Önce mevcut durumu iki ila dört hafta boyunca ölçün. Ardından her ay mümkün ve gerçekçi bir iyileştirme hedefi koyun.
Ayrıca OEE'yi personeli cezalandırmak için kullanmayın. Veri bir suçlama aracına dönüşürse operatörler kayıtları güzelleştirmeye başlar ve gerçek kayıplar görünmez olur. OEE'nin amacı ekipman ve süreç kayıplarını bulmaktır.
90 günlük uygulama planı
- İlk 30 gün: Bir pilot hat seçin. İdeal çevrim sürelerini ve duruş kodlarını tanımlayın. Veri toplayın, düzeltme yapmayın.
- 30-60. gün: En büyük üç kayıp nedenini belirleyin. Her biri için kısa bir iyileştirme eylemi başlatın.
- 60-90. gün: Sonuçları ölçün. İşe yarayan uygulamaları diğer hatlara yaygınlaştırın. Otomasyon veya ekipman yatırımı gereken noktaları veriyle belirleyin.
Bu yaklaşım başlangıçta yatırım gerektirmez. Veri topladıkça hangi ekipmanın gerçekten darboğaz olduğu net olarak görülür.
Sık sorulan sorular
Her makine için ayrı OEE mı hesaplanmalı?
Evet, ancak hattın tamamı için de bir gösterge tutmak gerekir. Makine bazında OEE sorunlu ekipmanı bulur. Hat bazlı OEE ise gerçek üretim sonucunu gösterir.
OEE'yi yükseltmek için önce hangi bileşene bakılmalı?
En düşük oranı veren bileşene bakmak mantıklı görünür. Ancak en hızlı kazanç genellikle çok tekrar eden ve en az maliyetle düzeltilebilen kayıptadır. Pareto analizi bunu gösterir.
OEE yalnızca büyük tesisler için mi uygundur?
Hayır. Bir tablo, bir sayacı ve duruş kodları ile küçük bir üretim hattı da OEE takibine başlayabilir. Yazılım ve otomatik veri toplama daha sonra eklenebilir.
Sonuç: Ölçülen kayıp azalır
OEE, dökümhanede hattın gerçek kapasitesini ve kayıpların nerede biriktiğini gösteren sade bir ölçümdür. Kullanılabilirlik, performans ve kaliteyi ayrı ayrı izlemek, hangi yatırımın gerçekten gerekli olduğunu belirlemenizi sağlar.
Hattınızdaki darboğazları ölçtükten sonra fırın, dozajlama, spreyleme veya otomasyon tarafında iyileştirme planlıyorsanız, Erdem Makina ekibiyle teklif alma sayfası veya iletişim kanalları üzerinden görüşebilirsiniz.

 Turkish
 English
 French
 German
 Arabic