
Hurda Alüminyum Ergitme: Metal Kaybını Azaltmanın Yolları
Geri dönüşüm alüminyum, dökümhaneler için hem maliyet hem de sürdürülebilirlik açısından cazip bir hammaddedir. Fakat hurda alüminyum ergitme sürecinde her şarjın bir kısmı oksitlenerek cürufa karışır ve metal olarak geri alınamaz. Bu kayıp küçük görünse de yıllık hacimde ciddi bir maliyete dönüşür.
İyi haber şu: metal kaybının büyük bölümü fırının kendisinden çok, hurdanın hazırlanışı, şarj sırası, sıcaklık yönetimi ve cüruf alma alışkanlıklarıyla ilgilidir. Bu yazıda geri dönüşüm metalini ergitirken kaybın nereden geldiğini, nasıl ölçüleceğini ve hangi önlemlerle azaltılacağını adım adım ele alıyoruz.
Hurda alüminyum ergitmede metal kaybı nereden gelir?
Alüminyum havayla temas eder etmez yüzeyinde ince bir oksit tabakası oluşturur. Katı hâlde bu tabaka koruyucudur. Ergitme sırasında ise sıcaklık yükselir, yüzey alanı artar ve oksit tabakası sürekli yenilenir. Ortaya çıkan oksit, cüruf olarak sıvı metalin üzerinde toplanır.
Cüruf yalnızca oksitten ibaret değildir. İçinde çoğu zaman ciddi miktarda metalik alüminyum da hapsolur. Cürufu kaba bir şekilde alırsanız bu metali de atmış olursunuz. Bu yüzden metal kaybı iki parçaya ayrılır: gerçekten oksitlenen metal ve cürufla birlikte uzaklaştırılan sağlam metal.
Kaybı büyüten başlıca etkenler
- Hurdanın yüzey alanı: İnce talaş, sac kesikleri ve ince cidarlı parçalar kalın parçalara göre çok daha fazla oksitlenir.
- Kirlilik: Yağ, boya, plastik, demir parçaları ve nem hem oksit hem de gaz kaynağıdır.
- Metal sıcaklığı: Sıcaklık arttıkça oksidasyon hızı da artar.
- Karıştırma ve türbülans: Sıvı yüzeyi her bozulduğunda oksit film kırılır ve metale karışır.
- Kapak açık kalma süresi: Fırın kapağı uzun süre açık kalırsa hem ısı hem de metal kaybedilir.
Bu etkenleri tek tek yönetmek, tek bir büyük yatırımdan daha hızlı sonuç verebilir. Önce kaybınızı ölçmeniz gerekir.
Metal kaybını nasıl ölçersiniz?
Ölçmeden iyileştirme yapmak tahmine dayanır. Metal kaybı (melt loss), şarj edilen toplam malzeme ağırlığı ile elde edilen sıvı metal ağırlığı arasındaki farkın şarj ağırlığına oranıdır. Pratikte şu üç veriyi kaydetmeniz yeterlidir:
- Her şarjın türü ve ağırlığı: külçe, kalıp artığı, talaş, kutu hurdası gibi.
- Ergitme sonunda elde edilen sıvı metal miktarı.
- Alınan cürufun ağırlığı ve cüruftaki yaklaşık metal oranı.
Farklı hurda türleri için ayrı kayıt tutmak çok önemlidir. Çünkü temiz bir yolluk artığı ile yağlı talaş aynı kayıp oranını vermez. Veriyi hurda tipine göre ayırdığınızda hangi malzemenin sizi gerçekten pahalıya getirdiğini net olarak görürsünüz.
Cüruftaki metal oranını ölçmek için küçük bir numuneyi tartıp yeniden ergitmek ve kalan metali tartmak basit bir yöntemdir. Bu değer, cüruf alma yönteminizin ne kadar verimli olduğunu gösterir.
Küçük bir kayıp yılda ne kadar tutar?
Maliyeti görmek için basit bir formül kullanabilirsiniz: yıllık şarj miktarı (ton) × kayıp farkı (yüzde) × metalin ton başına maliyeti. Örneğin yılda 1.200 ton hurda ergiten bir tesiste kayıp oranını bir puan düşürmek, yıllık yaklaşık 12 ton daha fazla sıvı metal anlamına gelir. Bu sayılar örnektir, kendi şarj hacminizle ve güncel metal fiyatıyla hesaplamalısınız. Hesabı yaptığınızda prosedür iyileştirmelerinin neden yatırımdan önce gelmesi gerektiği daha net görülür.
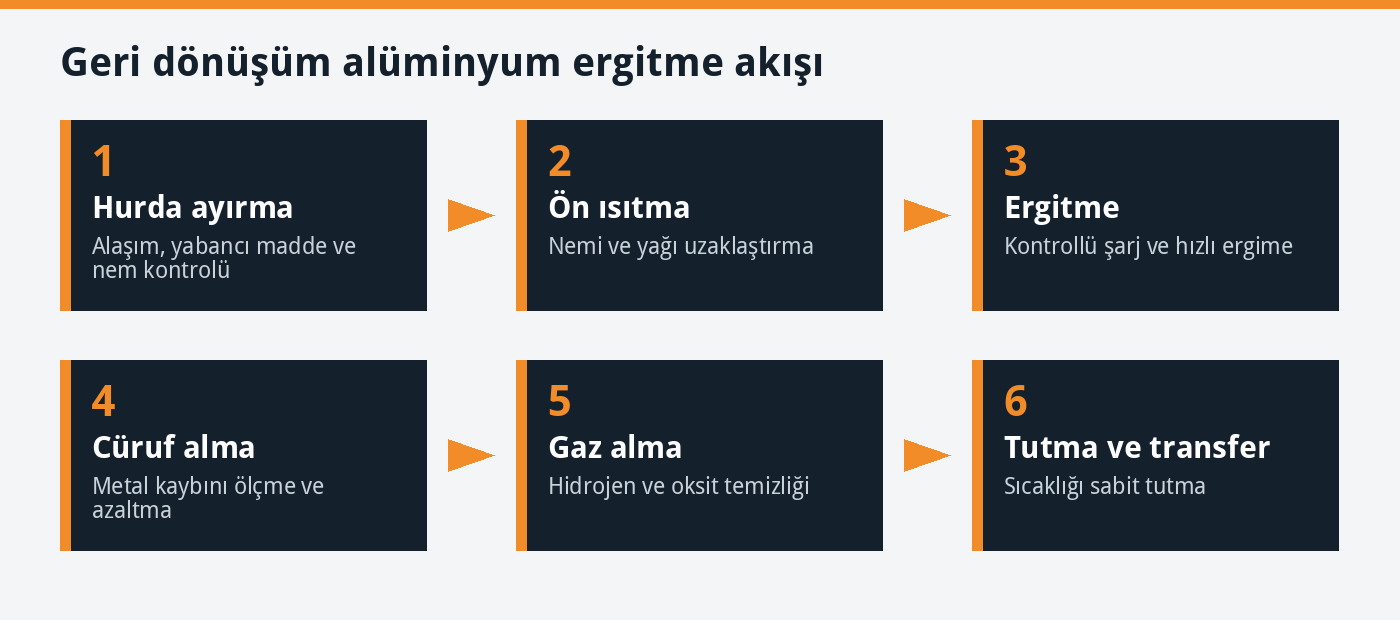
Hurdayı ergitmeden önce hazırlamak
Ergitme kalitesi fırına girmeden önce belirlenir. Hurda sahasında yapılan düzen, fırın başında harcanacak emeği ciddi biçimde azaltır.
Türe göre ayırma
Hurdayı en azından üç ana gruba ayırın: temiz ve kalın parçalar, orta kirlilikteki parçalar, yağlı veya kaplamalı ince malzeme. Her grubun şarj yöntemi ve beklenen kaybı farklıdır. Alaşım ailelerini birbirinden ayırmak da kimyasal sapmayı önler. Örneğin yüksek silisyumlu bir döküm alaşımına işlenmiş bir profil hurdası karışırsa kimyasal analizi tutturmak zorlaşır.
Temizlik, yağ ve nem kontrolü
Yağlı talaş, kullanılmadan önce yağdan arındırılmalı veya kontrollü şekilde kurutulmalıdır. Boyalı ve kaplamalı parçalar duman ve ekstra cüruf üretir. Demir cıvata, çelik burç veya vida gibi yabancı maddeler hem alaşımı kirletir hem de fırın tabanında birikerek bakım sorununa dönüşür. Manyetik ayırıcılar bu noktada hızlı ve ucuz bir çözümdür.
Nem ise yalnızca kalite değil, güvenlik meselesidir. Islak veya içinde sıvı hapsolmuş bir parça sıvı alüminyuma girdiğinde ani buharlaşma patlayıcı etki yapabilir. Kapalı kaplar, tüpler ve boşluklu parçalar mutlaka açılıp kontrol edilmeli, hurda fırına girmeden önce kurutulmalıdır.
Ön ısıtma ve kurutma
Hurdanın fırının baca gazı hattında veya ayrı bir kurutma alanında ön ısıtılması, nemi uzaklaştırır ve ergitme süresini kısaltır. Bu uygulama enerji tüketimini de dolaylı olarak düşürür. Çünkü fırın, ıslak malzemenin suyunu buharlaştırmak için ekstra enerji harcamak zorunda kalmaz. Fırın seçerken enerji verimliliğini nasıl değerlendireceğinizi merak ediyorsanız enerji verimliliğini artırmanın yolları yazımıza göz atabilirsiniz.
Şarj sırası ve yöntemi neden önemlidir?
Aynı hurdayı farklı sırayla fırına koyduğunuzda kayıp oranı değişebilir. Temel kural, ince ve hafif malzemeyi sıvı metalin yüzeyinde bırakmamaktır. Yüzeyde kalan ince hurda doğrudan alevle ve havayla temas eder, hızla oksitlenir.
- Sıvı taban bırakın: Her şarjda fırında bir miktar sıvı metal bulunması, ergitmeyi hızlandırır ve katı parçaların alev altında uzun süre kalmasını engeller.
- Önce kalın malzemeyi yükleyin: Külçe ve kalın artıklar fırın tabanında ısıyı iyi iletir.
- İnce hurdayı batırın: Talaş ve sac kesiklerini sıvı metalin içine çekecek sistemler, yüzeyde yanmayı azaltır.
- Şarj aralığını düzenleyin: Küçük ve sık şarj, sıvı sıcaklığını düşürür. Çok büyük şarj ise ergitme süresini uzatır.
Fırın tipi de şarj yöntemini etkiler. Devirmeli, potalı ve TUR tip fırınların şarj kapasiteleri ve ısıtma mantıkları farklıdır. Hangisinin hurda ağırlıklı çalışmaya daha uygun olduğunu görmek için devirmeli ergitme fırınları ve potalı tip fırınlar yazılarımızı okuyabilirsiniz.
Sıcaklık yönetimi ve fırın atmosferi
Gereğinden yüksek sıvı metal sıcaklığı hem oksidasyonu hem enerji tüketimini hem de hidrojen çözünürlüğünü artırır. Hedef sıcaklığı alaşıma ve döküm yöntemine göre sabitleyin. Her şarj için aynı sıcaklığa gitmek yerine, ihtiyaç duyulan en düşük güvenli sıcaklığa ulaşmak daha doğru bir yaklaşımdır.
Aşırı ısınmayı önlemenin yolu iyi bir sıcaklık kontrol sistemidir. Termokupl yerleşimi, yanıcı karışımın ayarı ve otomatik kontrol devresi burada belirleyicidir. Alev doğrudan sıvı yüzeye çarparsa lokal aşırı ısınma ve yoğun oksidasyon oluşur. Brülör yerleşimi ve alev profili bu açıdan dikkatle seçilmelidir.
Fırın kapağının açık kalma süresini azaltmak da basit ama etkili bir önlemdir. Şarj ve cüruf alma işlemlerini planlayarak tek seferde yapın. Her açılışta fırın hem ısı kaybeder hem de içeri soğuk hava girer.
Cüruf yönetimi: Metalik alüminyumu cürufla atmayın
Cüruf alma, metal kaybının en kritik noktasıdır. Çünkü yanlış teknik, kayıp oksit miktarını artırmadan sağlam metali dışarı taşıyabilir.
Doğru zamanda ve doğru şekilde cüruf alma
Cürufu sık sık karıştırmak yüzeydeki oksit filmi kırar ve yeni oksit üretir. Bunun yerine hurda tamamen eridikten sonra, sıvı sakinleşince cürufu toplayın. Süzgeçli kepçeler, sıvı metalin geri akmasına izin vererek cürufun içindeki metali azaltır.
Flux kullanımı
Cüruf ayırıcı fluxlar, oksit ile metalin ayrışmasını kolaylaştırır ve cürufu kuru, daha kolay alınan bir kıvama getirir. Doğru dozaj önemlidir. Fazla flux hem maliyet yaratır hem de fırın refrakterine zarar verebilir. Fluxun alaşım ve fırın tipine uygun seçilmesi gerekir.
Sıcak cüruf işleme
Cüruf alınır alınmaz soğumaya bırakılırsa içindeki metal de oksitlenmeye devam eder. Cürufu bir pres veya işleme ünitesinde sıcakken sıkıştırmak, içindeki sıvı metalin geri kazanılmasına yardımcı olur. Bu yöntem metal verimini ölçülebilir biçimde artırabilir. Cüruf alma ve gaz alma ekipmanlarının nasıl çalıştığını cüruf giderme makinaları yazımızda bulabilirsiniz.
Alaşım kimyasını kontrol altında tutun
Geri dönüşüm metalinde kimyasal kompozisyon değişkendir. Demir, bakır ve çinko gibi elementler hurda türüne göre artış gösterebilir. Magnezyum ise ergitme sırasında oksitlenerek azalabilir.
Bu nedenle ergitme sonrası ve döküm öncesi spektrometre analizi yapılması gerekir. Analiz sonucuna göre külçe ile seyreltme veya alaşım ilavesi uygulanır. Kimyasal sapmayı döküm sırasında fark etmek, hem hurda hem de zaman kaybıdır.
Geri dönüşüm metalini ergitirken gaz alma ve filtrasyon da ihmal edilmemelidir. Kirli hurda oksit ve hidrojen yükünü artırır. Gaz alma ünitesi, döküm kalitesini korumak için ergitme akışının doğal bir parçası olmalıdır. Bu konu, döküm kusurlarını anlatan alüminyum döküm gözenekliliği yazımızla yakından ilişkilidir.
Fırın seçimi ve refrakter bakımı
Hurda ağırlıklı çalışacaksanız fırın seçimi, metal kaybı ve enerji tüketimi üzerinde büyük etki yapar. Dikkat edilecek başlıca noktalar şunlardır:
- Kapasite ve şarj kapısı: Büyük ve hacimli hurdayı kolayca almalı, kapak açıklığını minimumda tutmalıdır.
- Isı iletimi ve brülör tasarımı: Isı, metale dengeli aktarılmalı, lokal aşırı ısınma oluşmamalıdır.
- Refrakter kalitesi: İyi refrakter ısı kaybını azaltır, metale kirletici geçmesini önler ve ömrü uzatır.
- Otomasyon seviyesi: Sıcaklık ve yanma kontrolü otomatik olan fırınlar, operatör bağımlılığını düşürür.
Erdem Makina'nın alüminyum ergitme fırınları, düşük enerji tüketimi ve yanma kaybı, kaliteli refrakter uygulaması ve full otomatik çalışma gibi özelliklerle dökümhane ve geri dönüşüm proseslerine yönelik tasarlanmıştır. Seçim yaparken ergitme fırını seçim kriterlerini ve TUR tip ile potalı tip karşılaştırmasını birlikte değerlendirebilirsiniz.
Refrakter bakımı da metal kaybıyla doğrudan ilişkilidir. Çatlayan veya aşınan refrakter ısı kaybını artırır, fırın tabanında metal sızıntısına yol açabilir. Periyodik denetim, onarım ve temizlik programı hazırlayın. Duvarda biriken oksit ve korundum tabakası ısı geçişini bozar, düzenli kazınarak temizlenmelidir.
İş güvenliği ve operatör disiplini
Ergitme operasyonunda verim kadar güvenlik de önemlidir. Sıvı alüminyumla temas edecek her alet, kepçe, çubuk ve cüruf kabı tamamen kuru ve ön ısıtılmış olmalıdır. Operatörler sıçramaya karşı uygun kişisel koruyucu donanım kullanmalı, şarj ve cüruf alma sırasında fırın çevresinde yetkisiz kişi bulunmamalıdır.
Yazılı bir şarj ve cüruf alma prosedürü hem güvenliği hem de tekrarlanabilirliği artırır. Vardiya değişimlerinde bilginin sadece sözlü aktarılması, kayıp oranının vardiyadan vardiyaya değişmesine yol açar. Prosedürü fırının yanında görünür tutmak, yeni operatörlerin hızlı uyum sağlamasına da yardımcı olur.
Uygulanabilir iyileştirme planı
Bütün bu önlemleri aynı anda uygulamak zorunda değilsiniz. Aşağıdaki sırayla ilerlemek çoğu tesis için en hızlı geri dönüşü sağlar:
- Hurda türlerine göre ayrı kayıp verisi toplamaya başlayın.
- En yüksek kayıp veren hurda grubunu belirleyin.
- O grup için ön ısıtma ve temizleme yöntemini iyileştirin.
- Şarj sırasını standartlaştırın ve operatörleri eğitin.
- Cüruf alma zamanlamasını ve flux dozajını yazılı prosedüre bağlayın.
- Sıcak cüruf işleme gibi geri kazanım yatırımlarını verinizle birlikte değerlendirin.
- Fırın, brülör ve refrakter yatırımına ancak bu adımlardan sonra karar verin.
Bu sıralama, yatırımı veriye dayandırır. Çoğu zaman düşük maliyetli prosedür düzeltmeleri, fırın değişikliğinden önce ciddi kazanç sağlar.
Sık sorulan sorular
Hurda ergitmede metal kaybı sıfırlanabilir mi?
Hayır. Alüminyumun oksitlenmesi doğaldır. Hedef sıfır kayıp değil, hurda türüne göre makul ve ölçülebilir bir kayıp seviyesinde kalmaktır.
İnce talaş ergitmek neden daha zordur?
Talaşın yüzey alanı çok büyüktür ve yağlı olabilir. Doğrudan yüzeyde bırakılırsa kısa sürede yanar. Kurutulması, preslenmesi veya sıvı içine batırılarak ergitilmesi kaybı azaltır.
Fırın değiştirmek metal kaybını tek başına çözer mi?
Tek başına çözmez. Fırın önemli bir etkendir, fakat hurda hazırlığı, şarj yöntemi ve cüruf yönetimi de kaybı belirler. Önce mevcut prosesi ölçmek gerekir.
Sonuç: Kayıp, ölçüldüğünde yönetilebilir
Hurda alüminyum ergitme, doğru yönetilmediğinde sessizce para kaybettiren bir süreçtir. Metal kaybını hurda türüne göre ölçmek, ön ısıtma ve temizliği iyileştirmek, şarj sırasını standartlaştırmak ve cüruf yönetimini disipline etmek en güvenilir yoldur.
Tesisinizde geri dönüşüm ağırlıklı çalışacak bir ergitme veya tutma fırını planlıyorsanız, Erdem Makina ekibiyle teklif alma sayfası veya iletişim kanalları üzerinden görüşebilir, kapasitenize uygun çözümü birlikte belirleyebilirsiniz.

 Turkish
 English
 French
 German
 Arabic